半導體設備零件

半導體設備精密零組件製造:從真空氣密、幾何公差到表面品質與量產穩定性
半導體設備零件的製造要求,通常不只是「尺寸做得準」,而是必須同時滿足真空氣密、幾何精度、表面粗糙度、潔淨度、熱穩定性與長期量產一致性。
尤其真空腔體零件、機械手臂結構件、搬運模組、測試治具、散熱底座與精密定位零件,往往需要在鋁合金壓鑄、精密加工、表面處理與檢驗之間取得平衡。
對工程與採購團隊而言,真正重要的是供應商能否理解這些功能需求,並在設計、製程與量產控制階段降低風險,而不是只看單一加工精度或設備規格。
真空設備零件最重要的是氣密性,而不只是外觀
半導體設備常涉及真空腔體、氣體控制與密封結構。傳統壓鑄件若在充填過程中捲入氣體,或在厚肉區形成縮孔與微孔隙,後續即使外觀與尺寸合格,仍可能在真空測試中出現微量洩漏。
因此壓鑄零件在前期設計時,就應評估澆口位置、流道平衡、排氣、溢流區、厚薄變化與局部熱點,必要時搭配真空輔助壓鑄與模流分析,降低氣體捲入與內部孔隙風險。
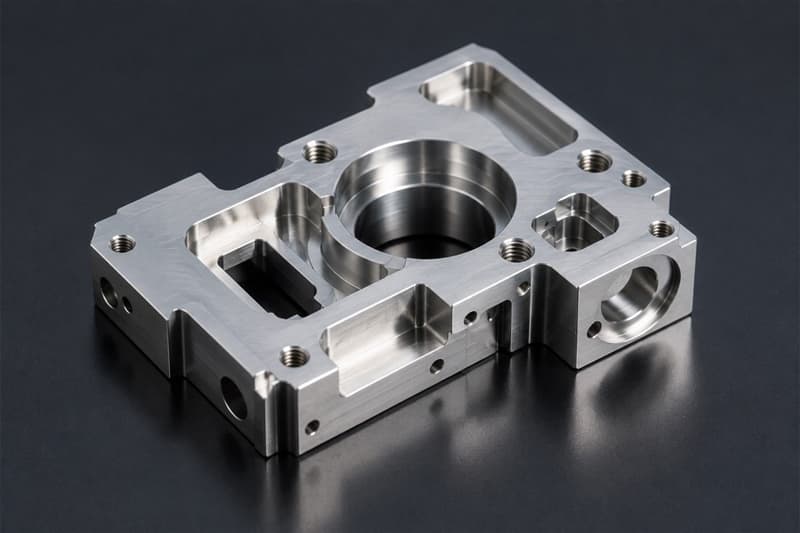
對密封區域而言,後續精密加工同樣重要。O型環溝槽、密封面與配合面若存在明顯刀紋、平面度不足或局部變形,即使材料本身沒有氣孔,也可能形成微量漏氣路徑。因此真空零件通常需要同時控制材料內部品質與密封面的幾何狀態。
高階半導體機構件的核心,是幾何關係而不只是尺寸
半導體搬運系統、機械手臂與精密定位模組,對重複定位與裝配精度要求很高。
這類零件真正需要控制的,往往不是某一個孔徑本身,而是孔位、基準面、軸承座與裝配面的幾何關係,例如平面度、平行度、垂直度、位置度與同軸度。
如果加工主軸跳動過大、裝夾基準不穩定或刀具磨耗未被有效控制,即使單一尺寸仍在公差內,累積後仍可能造成機構偏心、裝配干涉或運動誤差。
因此高精度加工需要從主軸狀態、刀具補正、治具設計、加工基準與量測方式一起管理,而不是只依賴最後尺寸檢驗。
對關鍵特徵,可透過三次元量測與統計製程控制持續監控製程能力。若客戶對關鍵尺寸有特別要求,可依專案設定適當的製程能力指標與抽驗策略。
表面粗糙度會影響密封、鍍膜與潔淨度
半導體零件常需要陽極處理、化成處理、鍍層或特殊表面處理,而加工前的表面狀態,會直接影響後續膜層的均勻性與附著性。
如果加工表面存在拉傷、毛邊、微裂紋或粗糙度過高,表面處理後可能放大這些缺陷,甚至影響密封、清洗與潔淨室裝配。
對真空密封面、熱接觸面或精密治具而言,表面粗糙度通常需要配合實際功能設定,而不是盲目追求越低越好。
例如熱接觸面如果過度粗糙,會降低實際接觸面積;密封面如果刀紋方向不當,也可能增加微量漏氣風險。
因此表面粗糙度、平面度、刀紋方向與後續表面處理應在設計階段一起考慮。
熱管理與平面度對半導體設備零件同樣重要
測試治具、散熱底座與高功率設備零件,除了要有足夠導熱能力,也需要穩定的接觸平面。
如果接觸面平面度不足,實際熱傳接觸面積下降,就可能產生局部熱阻,進而造成溫度分布不均。
對高精度測試或量測設備而言,溫度梯度還可能引起局部熱膨脹,進一步影響尺寸與定位精度。
因此半導體設備中的散熱零件,通常需要同時評估材料導熱性、加工平面度、表面粗糙度、熱源位置與結構剛性。
刀具磨耗會直接影響量產一致性
半導體設備常使用鋁合金、不鏽鋼、高矽鋁合金與工程塑膠等材料,不同材料對刀具的磨耗機制差異很大。
高矽鋁合金中的硬質矽相容易增加刀具磨耗;鋁合金加工若排屑與潤滑不佳,則可能產生積屑瘤與黏著磨耗。這些問題會逐步影響孔徑、表面粗糙度與幾何精度。因此量產時不能只設定固定加工參數,而應建立刀具壽命管理、刀具補正與關鍵尺寸監控機制。
透過穩定主軸剛性、適當切削速度、進給量、排屑條件與冷卻方式,可以降低熱累積與刀具異常磨耗,提升批次一致性與加工效率。