航太精密零組件

通瑞溢(TRY)|航太產業製造解決方案
跨製程整合是航太零件量產的關鍵
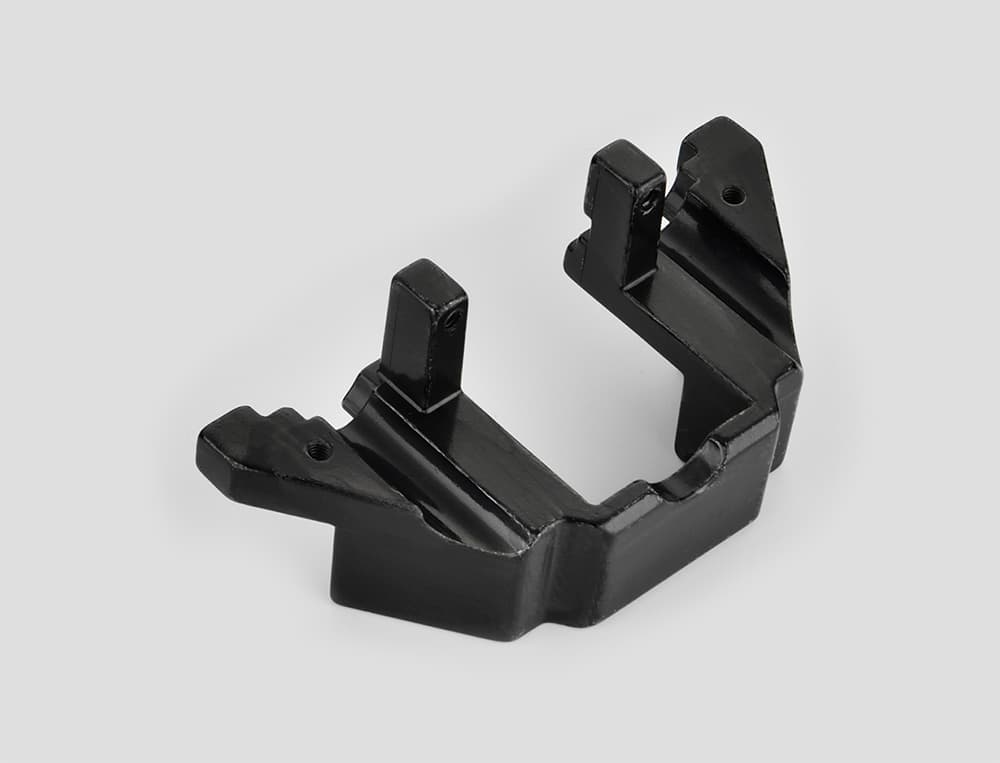
航太與無人機零件常同時具備複雜外型與高精度功能尺寸。鋁合金外殼可透過壓鑄一次形成散熱鰭片、固定柱、薄壁與複雜結構,再針對軸承孔、定位孔、密封面與組裝基準進行精密加工。
這種「近淨成形加關鍵尺寸精加工」的方式,可降低材料浪費、加工時間與治具成本,同時提升大量生產的效率與穩定性。
鋁合金壓鑄的核心不是外觀,而是內部品質
鋁合金具有重量低、導熱性佳與適合大量生產等優勢,常應用於無人機外殼、航空電子殼體、散熱結構與機構支架。
但壓鑄件真正需要控制的是縮孔、氣孔、冷隔與變形。若零件存在厚薄差異過大、局部厚肉或不合理澆口位置,後續可能在加工後才暴露內部缺陷。
因此在設計初期,就應評估壁厚均勻性、圓角過渡、澆口、排氣與加工餘量,避免量產後再以大量二次加工補救。
散熱零件必須同時考慮熱性能與可製造性
航太電子與無人機控制器的功率密度提高,散熱設計已成為重要工程條件。
鋁合金散熱外殼的性能不只取決於散熱鰭片數量,也與材料導熱性、底板厚度、熱源接觸面與熱傳路徑有關。
如果鰭片過薄、過高,雖然理論散熱面積增加,但可能增加充填不足與變形風險。若底板厚度差異過大,也可能形成局部熱集中與鑄造縮孔。
因此,真正有效的設計必須同時平衡散熱效率、結構剛性與製造穩定性。
精密加工決定關鍵功能尺寸
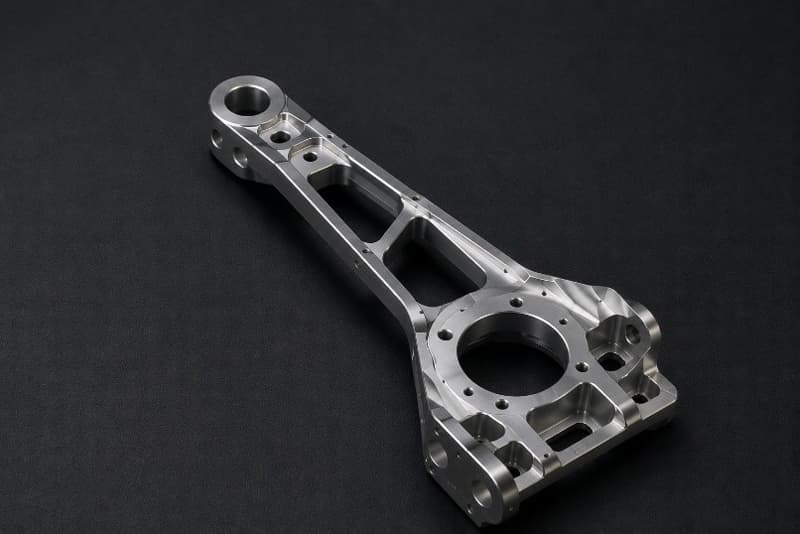
即使零件已完成壓鑄或其他成形,真正影響裝配與功能的尺寸通常仍需要精密加工。
常見位置包括定位孔、軸承孔、螺紋孔、密封面、配合面與基準面。
對這些位置而言,重要的不只是單一尺寸,還包括平面度、平行度、垂直度、同軸度與孔位關係。
因此,工程圖面應依實際功能合理設定公差,避免所有尺寸都使用過度嚴格的公差,否則只會增加加工、檢驗與不良成本。
薄壁與輕量化設計最容易遇到變形
航太與無人機零件常利用薄壁與肋骨降低重量,但薄壁件更容易在壓鑄冷卻或精密加工後發生翹曲與平面度變化。
因此設計時應同步評估壁厚分布、支撐結構、加工順序與裝夾方式。必要時可透過對稱加工、分階段去除材料與合理加工餘量降低變形。
真正的輕量化不是單純把材料做薄,而是在重量、剛性、疲勞壽命與可製造性之間取得平衡。
工程塑膠在航空電子中的應用
對電子模組、絕緣結構、連接器與保護外殼而言,工程塑膠可提供輕量化、電氣絕緣、耐化學性與複雜結構一體成型等優勢。
但材料選擇不能只看強度,還需考慮使用溫度、收縮率、吸水率、耐燃性、化學環境與長期載荷。
若零件長期承受螺絲鎖附或固定壓力,還需注意材料潛變,避免使用一段時間後產生鬆動或尺寸變化。
表面處理必須從設計初期納入
航太與電子設備零件常需要陽極處理、化成處理、電鍍、噴砂或塗裝。
這些製程可能影響表面膜厚、配合尺寸與耐腐蝕性。因此軸承孔、滑動面、螺紋與精密配合位置,應明確定義是否需要遮蔽,以及最終尺寸是以表面處理前還是處理後為基準。
如果沒有提前考慮,常會出現處理後裝配過緊或尺寸超差。